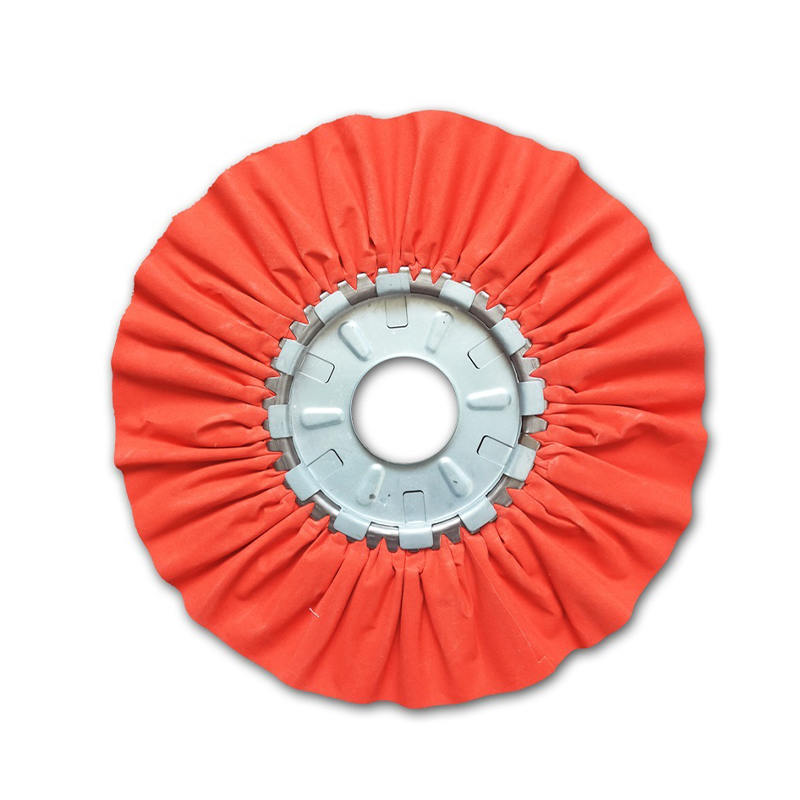
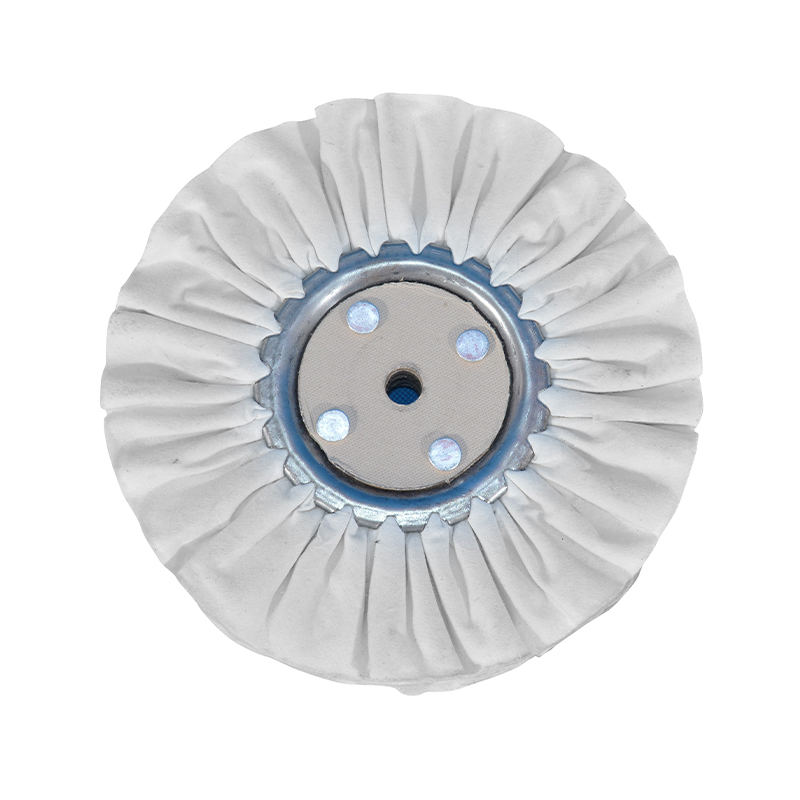
Đai chà nhám bằng gốm và Alumina Zirconia nói chung là tốt nhất cho kim loại, nhưng bánh xe có nắp thường hoạt động tốt hơn đai trên các bề mặt cong hoặc không bằng phẳng
Đối với hầu hết các công việc gia công kim loại, vành đai chà nhám zirconia alumina hoặc gốm mang lại khả năng loại bỏ vật liệu nhanh nhất và tuổi thọ dài nhất trên thép, thép không gỉ và nhôm. Tuy nhiên, đai chà nhám không phải lúc nào cũng là dụng cụ phù hợp cho mọi công việc. Khi phôi có các mối hàn, đường cong, cạnh hoặc bề mặt đường viền, bánh xe nắp thường hoạt động tốt hơn đai phẳng vì các vạt mài mòn chồng lên nhau của nó phù hợp với hình dạng không đều trong khi vẫn mang lại khả năng loại bỏ vật liệu ổn định. Phần còn lại của hướng dẫn này phân tích các loại hạt mài mòn, lựa chọn hạt mài và các tình huống cụ thể trong đó việc chuyển từ dây đai sang bánh mài sẽ tạo ra bề mặt hoàn thiện tốt hơn trong thời gian ngắn hơn.
Tại sao loại hạt mài mòn lại quan trọng hơn thương hiệu dây đai
Yếu tố lớn nhất quyết định đai chà nhám hoạt động tốt như thế nào trên kim loại là khoáng chất mài mòn liên kết với bề mặt của nó, chứ không phải vật liệu lót hoặc chất lượng chế tạo tổng thể của đai. Các loại hạt khác nhau bị gãy và tự mài ở tốc độ khác nhau, điều này ảnh hưởng trực tiếp đến tốc độ cắt và tuổi thọ của dây đai khi gia công thép, thép không gỉ hoặc kim loại màu.
Alumina Zirconia
Hạt alumina Zirconia liên tục bị nứt để lộ ra các lưỡi cắt mới, điều này rất phù hợp để loại bỏ vật liệu nặng trên thép cacbon và thép không gỉ. Nó thường tồn tại lâu hơn đáng kể so với oxit nhôm tiêu chuẩn dưới áp suất lớn, khiến nó trở thành lựa chọn đầu tiên phổ biến để mài mối hàn và làm sạch bavia nặng.
Alumin gốm
Hạt gốm được thiết kế ở cấp độ vi tinh thể để tự mài sắc liên tục, mang lại tuổi thọ hoạt động lâu nhất so với các loại hạt thông thường và hiệu suất tốt nhất dưới nhiệt độ cao sinh ra trong quá trình mài kim loại mạnh. Chi phí cho mỗi đai cao hơn nhưng thường làm giảm tổng chi phí mài mòn trong quá trình sản xuất vì tiêu thụ ít đai hơn.
Nhôm oxit
Nhôm oxit tiêu chuẩn là lựa chọn tiết kiệm nhất và hoạt động hiệu quả khi chà nhám kim loại nhẹ, đường hoàn thiện và các kim loại mềm hơn như nhôm hoặc đồng thau mà việc loại bỏ vật liệu mạnh không phải là ưu tiên hàng đầu.
Kết hợp Grit với giai đoạn gia công kim loại
Việc chọn trình tự mài chính xác sẽ ngăn ngừa lãng phí thời gian và giảm nguy cơ để lại các vết xước có thể nhìn thấy cần phải thực hiện thêm các bước hoàn thiện để loại bỏ. Hầu hết các cửa hàng chế tạo kim loại đều trải qua quá trình phát triển từ thô đến tinh thay vì chuyển thẳng sang hạt mịn.
- Hạt thô, khoảng 36 đến 60, loại bỏ các mối hàn, vảy cán và các khuyết tật bề mặt nặng một cách nhanh chóng.
- Độ nhám trung bình, khoảng 80 đến 120, trộn lẫn các vết mài và chuẩn bị bề mặt để hoàn thiện.
- Độ nhám mịn, khoảng 150 đến 240, tạo ra bề mặt mịn trước khi đánh bóng sẵn sàng cho lớp phủ hoặc đánh bóng cuối cùng.
Việc bỏ qua nhiều bước trong quá trình này thường để lại những vết xước sâu từ đường thô hơn vẫn còn nhìn thấy được dưới bước mịn hơn, buộc việc làm lại tốn nhiều thời gian hơn so với việc thực hiện theo trình tự đầy đủ.
So sánh các lựa chọn mài mòn phổ biến cho gia công kim loại
Bảng dưới đây so sánh các đặc tính hiệu suất điển hình của các loại vật liệu mài mòn được sử dụng phổ biến nhất trên kim loại, bao gồm cả trường hợp đai chà nhám là lý tưởng và trường hợp chuyển sang bánh mài sẽ mang lại kết quả tốt hơn.
Khi một Bánh xe lật Là sự lựa chọn tốt hơn đai chà nhám
Đai chà nhám hoạt động tốt nhất trên vật phẳng hoặc cong nhẹ được giữ trên bánh xe hoặc trục lăn tiếp xúc nhất quán. Khi hình dạng phôi trở nên không đồng đều, bánh xe nắp thường mang lại bề mặt hoàn thiện đồng đều hơn vì các vạt mài mòn được gắn riêng lẻ của nó uốn cong độc lập để đi theo các đường viền, đường cong của ống và các mối hàn mà đai cứng không thể chạm tới đều.
Trộn mối hàn trên vật liệu tròn hoặc không đều
Trên ống tròn, phụ kiện đường ống và các bộ phận đúc, các cánh linh hoạt của bánh xe lật bao quanh đường cong và trộn các hạt hàn một cách trơn tru mà không có các vết phẳng mà dây đai có thể để lại trên các bề mặt tròn.
Làm mờ cạnh và góc
Các cạnh và góc nhọn khó có thể chà nhám đều bằng dây đai mà không làm tròn chúng không đều hoặc khoét sâu bề mặt xung quanh. Các cánh tà riêng lẻ của bánh mài mang lại khả năng phá vỡ cạnh nhất quán và được kiểm soát tốt hơn.
Giảm sự tích tụ nhiệt trên tấm kim loại mỏng
Vì chỉ một phần nhỏ của bánh lật tiếp xúc với bề mặt tại bất kỳ thời điểm nào nên nó tạo ra nhiệt ít tập trung hơn so với đai chạy trong điều kiện tiếp xúc toàn bề mặt liên tục, giảm nguy cơ cong vênh hoặc mất màu tấm kim loại mỏng trong quá trình hoàn thiện.
Tùy chọn kết cấu bánh xe và Grit
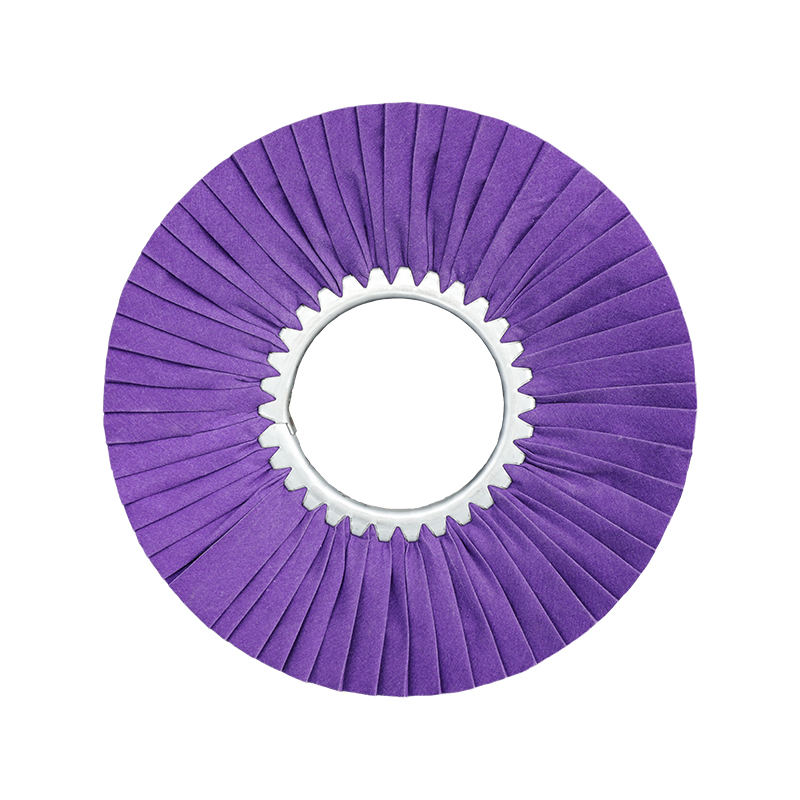
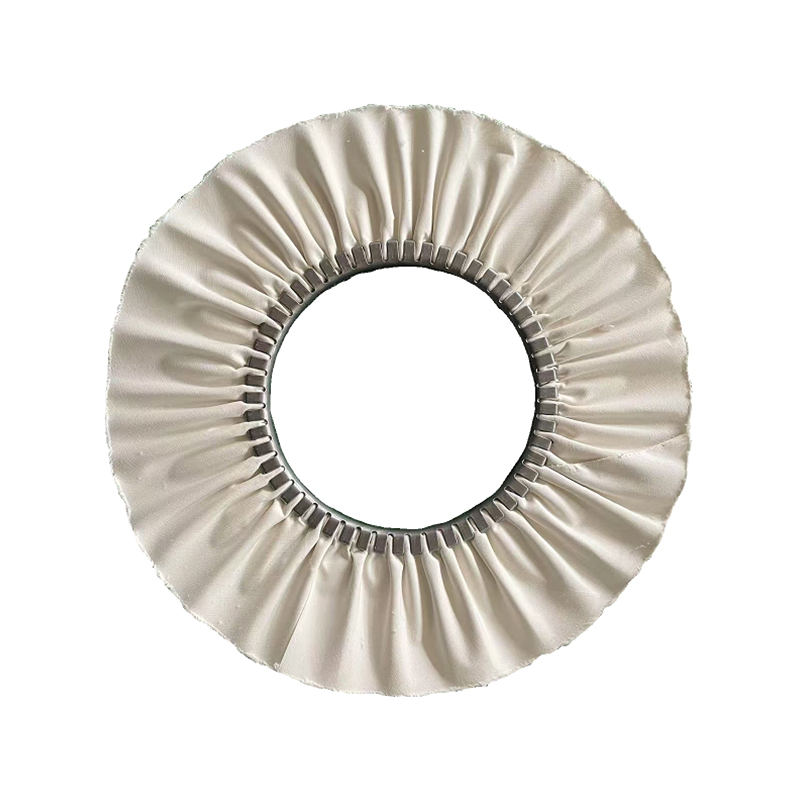
A bánh xe nắp bao gồm các vạt vải mài mòn chồng lên nhau được gắn xuyên tâm xung quanh trục hoặc trục trung tâm. Khi các cánh bên ngoài mòn đi trong quá trình sử dụng, vật liệu mài mòn mới liên tục lộ ra bên dưới, giúp duy trì hiệu suất cắt ổn định trong hầu hết thời gian làm việc của bánh xe thay vì rơi ra mạnh khi bề mặt mòn, như cách mà đai chà nhám bị mòn thường xảy ra.
- Bánh xe có nắp thô, có độ nhám khoảng 40 đến 60, xử lý mối hàn ban đầu và loại bỏ cặn nặng.
- Bánh xe có nắp cỡ trung bình, có độ nhám khoảng 80 đến 120, trộn và làm mịn bề mặt sau khi mài thô.
- Bánh xe có nắp mịn, có độ nhám khoảng 180 đến 320, chuẩn bị kim loại cho ứng dụng đánh bóng hoặc phủ.
- Bánh xe lật có sẵn ở dạng đĩa phẳng, gắn trên trục chính và dạng đĩa không gắn để phù hợp với máy mài góc, máy mài băng ghế và các thiết lập gắn trên máy khoan.
Lời khuyên thiết thực để kéo dài tuổi thọ mài mòn trên kim loại
Bất kể cửa hàng đang chạy dây đai hay bánh xe có nắp, một số thói quen vận hành luôn kéo dài tuổi thọ mài mòn và cải thiện chất lượng hoàn thiện trên kim loại.
Kiểm soát áp lực tiếp xúc
Áp dụng áp suất quá mức không làm tăng tốc độ loại bỏ vật liệu một cách tương ứng, nó chủ yếu tạo ra nhiệt và tăng tốc độ mài mòn. Để hạt mài mòn thực hiện quá trình cắt ở áp suất vừa phải, ổn định sẽ tạo ra độ hoàn thiện đồng đều hơn và tuổi thọ sản phẩm dài hơn.
Kết hợp tốc độ với vật liệu
Chạy chất mài mòn quá nhanh trên các kim loại mềm hơn như nhôm có thể gây ra tải, trong đó các hạt kim loại làm tắc nghẽn bề mặt mài mòn và làm giảm hiệu quả cắt. Giảm tốc độ một chút trên các hợp kim mềm hơn thường cải thiện cả độ hoàn thiện và tuổi thọ mài mòn.
Giữ cho công việc luôn mát mẻ
Việc tạm dừng định kỳ để phôi nguội sẽ ngăn chặn sự đổi màu do nhiệt trên thép không gỉ và giảm nguy cơ cong vênh tấm kim loại mỏng trong quá trình hoàn thiện kéo dài.
Lựa chọn giữa Đai chà nhám và Bánh xe lật cho dự án của bạn
Tóm lại, đai chà nhám bằng gốm hoặc nhôm zirconia vẫn là lựa chọn tốt nhất để loại bỏ kim loại khối lượng lớn, trên bề mặt phẳng, trong khi bánh xe nắp nói chung là công cụ tốt hơn bất cứ khi nào phôi có các đường cong, cạnh, mối hàn hoặc vật liệu mỏng nhạy cảm với nhiệt. Nhiều cửa hàng chế tạo kim loại có sẵn cả hai dạng mài mòn và lựa chọn giữa chúng dựa trên hình dạng cụ thể của từng công việc thay vì dựa vào một loại mài mòn duy nhất cho mọi công việc.
Khi so sánh các nhà cung cấp đai chà nhám và bánh xe có nắp, cần kiểm tra xem loại hạt mài mòn, mật độ nắp và vật liệu lót có được chỉ định rõ ràng hay không, vì những chi tiết này xác định hiệu suất cắt thực tế đáng tin cậy hơn nhiều so với chỉ riêng giá cả. Nhà sản xuất cung cấp cả hai dòng sản phẩm cạnh nhau sẽ giúp dễ dàng hơn trong việc kết hợp định dạng mài mòn phù hợp với từng giai đoạn của dự án gia công kim loại mà không cần chuyển đổi nhà cung cấp.