Vết gỉ sâu trên khung thép, vảy cán trên tấm không gỉ, vết xoáy trên vỏ nhôm - mỗi bề mặt cần điểm bắt đầu khác nhau và việc chọn sai loại giấy nhám là lý do phổ biến nhất khiến công việc hoàn thiện mất thời gian gấp đôi. Câu trả lời ngắn gọn: hầu hết các đồ kim loại đều chạy thang grit từ 40 đến 400 . Bắt đầu ở mức 40-80 grit để loại bỏ rỉ sét, sơn hoặc hàn các hạt, chuyển sang mức 120-180 để xóa những vết xước đó, tinh chỉnh ở mức 240-320 và hoàn thiện ở mức 400 hoặc mịn hơn trước khi đánh bóng. Chúng tôi sản xuất bánh xe đánh bóng và hợp chất đánh bóng cho các nhà máy phần cứng, đồ dùng nhà bếp, đồ trang sức và ô tô, và lựa chọn hạt mài là câu hỏi đầu tiên mà khách hàng hỏi trước khi bất kỳ bánh xe nào chạm vào bộ phận đó. Đây là cách chọn đúng.
Những con số thực sự cho bạn biết điều gì
Con số được in ở mặt sau của tờ giấy mô tả kích thước hạt mài mòn. Trên thang đo CAMI phổ biến ở Bắc Mỹ, nó phản ánh số lượng hạt lọt qua một inch vuông của màn hình phân loại: số thấp hơn có nghĩa là hạt lớn hơn, hung dữ hơn; số cao hơn có nghĩa là các hạt mịn hơn và vết xước nông hơn . Chà nhám thực sự là sự trầy xước được kiểm soát - lớp hoàn thiện mà bạn nhìn thấy chỉ đơn giản là hình dạng mà những vết xước đó để lại. Đó là lý do tại sao các chuyên gia lên kế hoạch cho một chuỗi các hạt sạn thay vì săn lùng một con số kỳ diệu.
Hạt thô (40-80): công việc loại bỏ
Dòng này dùng để tước vật liệu chứ không phải để làm đẹp: gỉ sét, sơn cũ, rỗ sâu, hàn hạt. Trên khung thép bị ăn mòn, 40 hoặc 60 grit là con đường nhanh nhất để làm sạch kim loại. Giấy thô để lại những vết xước sâu mà mỗi bước sau phải loại bỏ, vì vậy đừng bao giờ bắt đầu thô hơn mức độ hư hại cần thiết.
Độ nhám trung bình (100-150): làm mịn và sửa chữa
Đây là dòng sản phẩm phù hợp để chà nhám tổng thể và tinh chỉnh các bề mặt thô. Nếu bộ phận sạch nhưng không đồng đều — vết mài, vảy nhẹ, vết xước do sửa chữa trước — bắt đầu từ đây sẽ tiết kiệm cả thời gian và kim loại.
Hạt mịn (180-320): tinh chế trước khi hoàn thiện
Giấy mịn xóa vết xước do hạt mài vừa để lại và chuẩn bị bề mặt để hoàn thiện. Đối với hầu hết các bộ phận bằng thép và không gỉ hướng tới bánh xe đánh bóng, 320 là điểm dừng thực tế.
Hạt siêu mịn (400 ): đường chuyền cuối cùng
Những lớp này loại bỏ rất ít hàng tồn kho. Chúng dùng để pha trộn lần cuối, cắt bỏ quá trình oxy hóa nhẹ trên kim loại mềm và chà nhám ướt ngay trước khi đánh bóng gương.
| Phạm vi Grit | lớp học | Tốt nhất cho | Bề mặt nó để lại |
|---|---|---|---|
| 40-60 | thô | Rỉ sét, sơn, cặn nặng, mối hàn | Vết xước sâu có thể nhìn thấy |
| 80-120 | thô to medium | Pha trộn các vết xước thô, gia công cạnh | Mẫu vết xước đồng nhất |
| 150-240 | Trung bình đến tốt | Làm mịn, tạo hình, hoàn thiện chung | Vết xước tốt, vẻ ngoài như satin |
| 320-400 | Tốt thôi | Lần cuối cùng trước khi đánh bóng bánh xe | Mờ mịn, gần như không trầy xước |
| 600 | Siêu mịn | Chà nhám ướt và đánh bóng trước gương | Bán bóng, sẵn sàng cho hợp chất |
Ghép Grit với kim loại trên băng ghế
Cùng một loại grit hoạt động rất khác nhau trên nhôm so với trên thép cứng. Kim loại mềm cắt nhanh và làm tắc giấy; kim loại cứng chống cắt và tạo ra các hạt sắc nét, bền. Chọn nhanh bằng kim loại:
- Nhôm và đồng thau: bắt đầu không thô hơn 120 trừ khi thiệt hại sâu; cacbua silic cắt kim loại mềm một cách sạch sẽ mà không cần khoét lỗ.
- Thép cacbon: nhôm oxit xử lý rỉ sét, cặn và mối hàn với chi phí mỗi lần hàn thấp nhất.
- Thép không gỉ: leo qua những bậc thang bằng phẳng và về đích ở vị trí 320-400; các bước bị bỏ qua sẽ xuất hiện trở lại dưới dạng các vệt dưới lớp tráng gương.
- Đồng: cực kỳ mềm - 220 grit thường đủ thô ngay cả khi có những hư hỏng có thể nhìn thấy được.
Các quy tắc này mở rộng từ sửa chữa một lần đến sản xuất lô giá đỡ, ốc vít và phụ kiện. Logic tương tự hướng dẫn chúng ta công việc đánh bóng với các nhà sản xuất công cụ phần cứng , trong đó vật tư hoàn thiện được khớp với từng vật liệu trước khi dây chuyền bắt đầu.
Các loại mài mòn giữ được kim loại
Kích thước hạt quyết định độ sâu của mỗi vết xước; loại mài mòn quyết định thời gian giấy tiếp tục cắt. Ba hạt bao phủ gần như mọi công việc kim loại.
Oxit nhôm là mặc định cho thép và sắt. Thớ của nó cứng và dạng khối, bị gãy thành các cạnh cắt mới khi mòn, vì vậy tờ giấy vẫn sắc nét lâu sau khi giấy rẻ hơn được tráng men. Được liên kết với vải mềm thay vì lớp lót bằng giấy, chất mài mòn tương tự sẽ trở thành một bánh xe di chuyển theo những đường cong mà một tấm cứng không thể chạm tới:
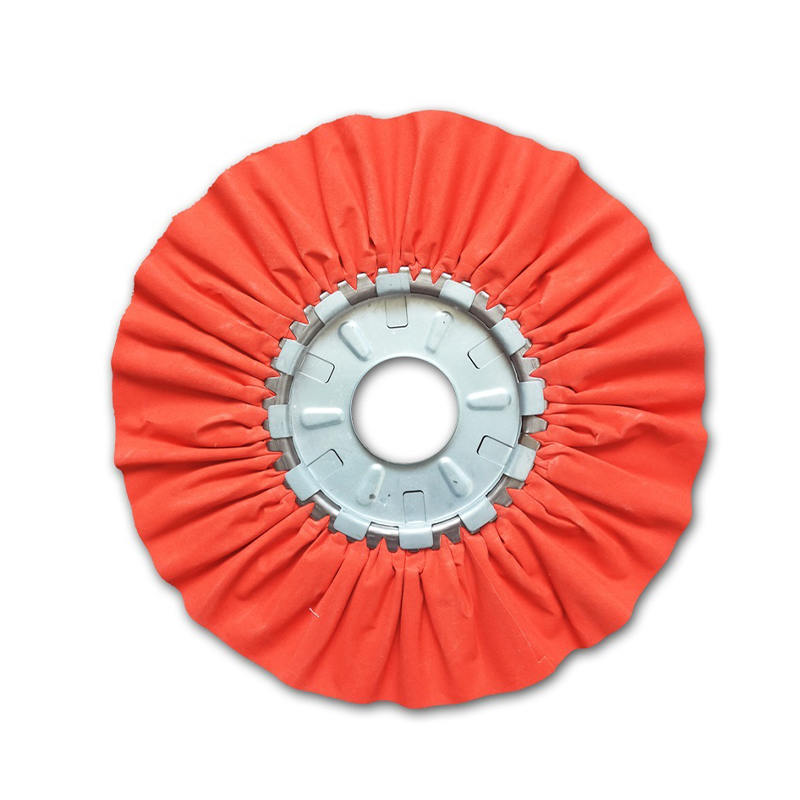
 Bánh xe nhôm oxit để mài thép Oxit nhôm grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Xem sản phẩm →
cacbua silic sắc hơn, cứng hơn và giòn hơn - sự lựa chọn tốt hơn cho nhôm, đồng, đồng thau và để chà nhám ướt. Các lớp được nung giữ nhiệt và để lại vết xước mịn hơn, được kiểm soát tốt hơn trên kim loại mềm:
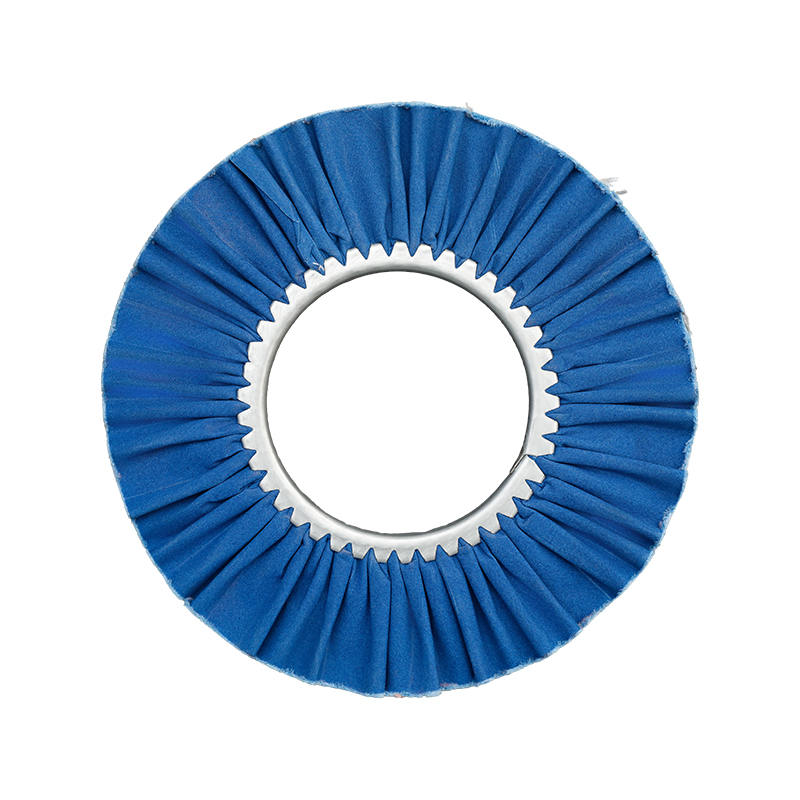
 Bánh xe nắp cacbua silic nung cho kim loại mềm Cacbua silic nung vẫn giữ được độ sắc bén ở nhiệt độ cao và cắt với mức độ đốt cháy tối thiểu, làm cho bánh xe này rất phù hợp với việc hoàn thiện mịn hơn, có kiểm soát trên nhôm, đồng, đồng thau và thép không gỉ. Xem sản phẩm →
Zirconia và hạt gốm thuộc về mài điện áp suất cao hơn là chà nhám bằng tay. Tiếp cận chúng trong quá trình loại bỏ vật liệu nặng, sau đó chuyển sang nhôm oxit hoặc cacbua silic cho từng bước tinh tế hơn.
Sự tiến triển của Grit ngăn cản việc làm lại
Đây là quy tắc để phân biệt một pha dứt điểm gọn gàng với một buổi chiều lãng phí: tiến từng bước một và không bao giờ bỏ qua nhiều hơn một lớp . Giấy mịn hơn không thể loại bỏ các vết xước sâu hơn thớ của nó - nó chỉ đánh bóng bề mặt xung quanh chúng và các vết xước ẩn sẽ xuất hiện trở lại khi hợp chất đánh bóng tiếp tục.
- Bắt đầu với độ nhám thô nhất mà thiệt hại thực sự yêu cầu - và không được thô hơn.
- Cát theo một hướng nhất quán với lực nhẹ, đều cho đến khi toàn bộ bề mặt có vết xước đồng đều.
- Lau sạch bụi, sau đó di chuyển lên đúng một hạt: 80 đến 120, rồi 180, rồi 240.
- Xoay hướng chà nhám 90 độ ở mỗi bước; khi những vết xước cũ biến mất, vết xước đó đã hết.
- Dừng ở mức 320-400 để có lớp hoàn thiện sa tanh, hoặc tiếp tục ở mức 600 và mịn hơn nếu bộ phận được đánh bóng gương.
Nơi dừng chà nhám và bắt đầu đánh bóng
Ngay cả giấy 1000 grit vẫn bị trầy xước - rất mịn. Một tấm gương đích thực hoàn toàn không đến từ giấy nhám; nó đến từ việc đánh bóng các bánh xe và hợp chất, giúp cắt và làm mịn ở mức độ vi mô. Đối với hầu hết các bộ phận kim loại, điểm chuyển giao là Bề mặt 320-400 grit : đồng đều, sạch sẽ và không có vết xước đủ sâu để có thể chịu được việc đánh bóng.
Các hợp chất tuân theo logic tương tự như đá mài và được mã hóa màu bằng công suất cắt. Các lớp màu vàng và nâu được cắt và làm mịn ngay sau khi chà nhám; các lớp màu trắng làm cho thép có độ sáng bóng; và Hợp chất xanh là tiêu chuẩn công nghiệp cho lớp hoàn thiện gương trên thép không gỉ và các bộ phận mạ crom.
 Hợp chất đệm xanh crom oxit Hợp chất màu xanh lá cây với oxit crom là tiêu chuẩn công nghiệp để hoàn thiện gương các bộ phận bằng thép không gỉ và mạ crom, hoàn thiện bậc thang nhám như bước tô màu cuối cùng. Xem sản phẩm →
Ghép nối từng hợp chất với bánh xe bên phải — vải salu để cắt, vải khâu để làm mịn, bông mềm để tạo màu cuối cùng — và thang nhám sẽ trở thành một hệ thống hoàn thiện hoàn chỉnh. Đối với chuỗi bánh xe và hợp chất đầy đủ, từng kim loại, chúng tôi hướng dẫn đánh bóng bánh xe gió để hoàn thiện gương đi qua nó từng bước một.
Ba sai lầm làm hỏng lớp hoàn thiện kim loại
- Bỏ qua các bước grit. Những vết xước sâu mà bạn che giấu ngày nay sẽ xuất hiện trở lại khi hợp chất lần đầu tiên chạm vào bộ phận đó.
- Nhấn mạnh quá. Áp lực nặng làm tráng men giấy, làm nóng kim loại mỏng và khoét các kim loại mềm. Hãy để hạt làm công việc cắt.
- Chà nhám trên bụi. Các hạt đã qua sử dụng và các hạt kim loại bị mắc kẹt dưới tấm trải sẽ kéo theo những vết xước mới trên các khu vực đã hoàn thiện. Lau sạch giữa mỗi lần thay đổi grit.
Không có điều nào trong số này khiến bạn phải tránh trước - chúng sẽ khiến bạn phải làm lại sau đó.
Tóm tắt thang Grit
Chọn độ nhám ban đầu từ chỗ hư hỏng trước mặt bạn, không phải theo thói quen: 40-80 để tách lớp, 120-180 để làm mịn, 240-320 để tinh chỉnh, 400 và mịn hơn để đánh bóng trước. Kết hợp chất mài mòn với kim loại - oxit nhôm cho thép, cacbua silic cho kim loại mềm - và tăng từng bước lên 320 hoặc 400 trước khi đánh bóng. Trình tự đó bao gồm mọi thứ, từ phần cứng rỉ sét đến đồ dùng nhà bếp được đánh bóng.
Khi một bộ phận rời khỏi giai đoạn giấy nhám, chất lượng gương sẽ phụ thuộc vào các bánh xe và hợp chất tiếp theo. Những vật tư tiêu hao đó là những gì nhà máy của chúng tôi ở Ninh Ba sản xuất trên quy mô lớn — bánh xe sisal, bánh xe đánh bóng vải, bánh xe có nắp và các hợp chất có mã màu, với kích thước tùy chỉnh cho các dây chuyền sản xuất trên toàn thế giới.