Câu trả lời trực tiếp: Ý nghĩa của Grit trên giấy nhám
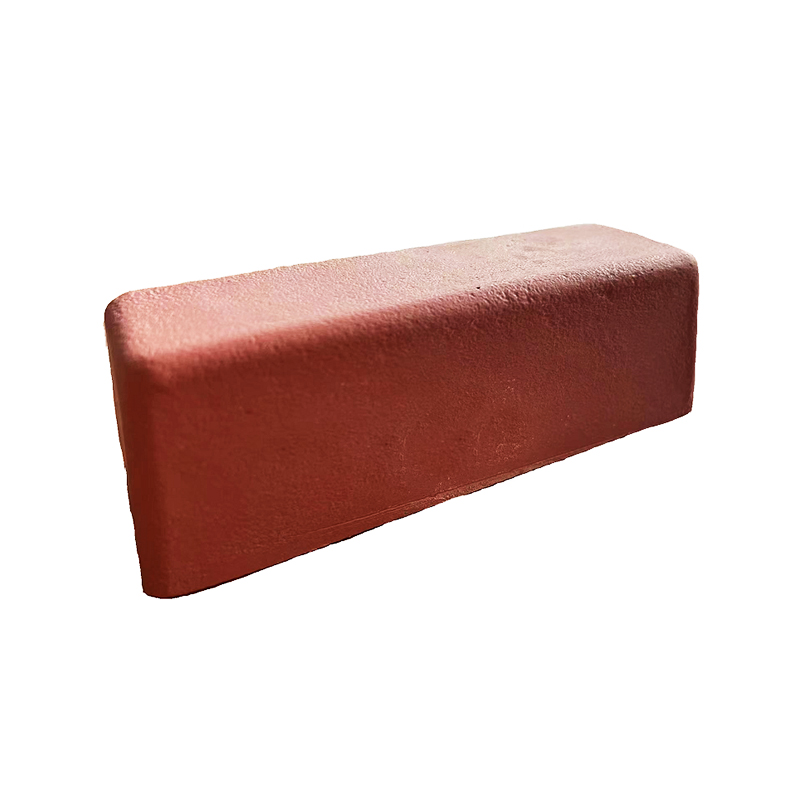
Độ nhám trên giấy nhám đề cập đến số lượng hạt mài mòn trên mỗi inch vuông của bề mặt giấy, với các số thấp hơn như 40 đến 80 grit thể hiện chất mài mòn thô hơn, mạnh hơn và các số cao hơn như 1000 đến 3000 grit thể hiện chất mài mòn mịn hơn, mịn hơn. Khi số lượng hạt mài tăng lên, các hạt mài mòn trở nên nhỏ hơn và được nén chặt hơn, tạo ra các vết xước ngày càng mịn hơn cho đến khi bề mặt đạt đến điểm mà chỉ riêng giấy nhám không còn có thể cải thiện độ hoàn thiện. Ở giai đoạn này, kem đánh bóng sẽ đảm nhiệm vai trò loại bỏ các vết xước cực nhỏ còn sót lại và mang lại vẻ phản chiếu sáng bóng như gương.
- Hạt thô 40 đến 80 Loại bỏ vật liệu nhanh chóng, dùng để tạo hình và loại bỏ rỉ sét
- Độ nhám mịn 400 đến 1000 Làm mịn bề mặt để chuẩn bị cho việc bôi kem đánh bóng
- Nhám siêu mịn 1500 plus Thu hẹp khoảng cách giữa chà nhám và đánh bóng kem đánh bóng cuối cùng
Hiểu về thang đo Grit và tại sao nó quan trọng
Số hạt giấy nhám tuân theo thang đo tiêu chuẩn, phổ biến nhất là tiêu chuẩn CAMI được sử dụng ở Bắc Mỹ hoặc tiêu chuẩn FEPA được sử dụng trên phạm vi quốc tế, cả hai đều phân loại kích thước hạt mài mòn bằng cách sử dụng xếp hạng số. Số grit thấp hơn biểu thị các hạt lớn hơn, sắc nét hơn có khả năng loại bỏ vật liệu nhanh chóng, trong khi số grit cao hơn biểu thị các hạt nhỏ hơn để lại các vết xước nông dần trên bề mặt đang được gia công.
Sự tiến triển này quan trọng bởi vì mỗi cấp độ hạt mài được thiết kế để loại bỏ các vết xước do hạt thô hơn trước đó để lại , dần dần hoàn thiện bề mặt. Bỏ qua mức độ nhám quá mạnh thường để lại những vết xước có thể nhìn thấy được, thậm chí kem đánh bóng không thể xóa hoàn toàn, vì các hợp chất đánh bóng được chế tạo để chỉ loại bỏ các khuyết điểm bề mặt cực kỳ mịn chứ không phải các vết chà nhám sâu.
Tại sao giấy nhám lại có giới hạn thực tế
Ngay cả loại giấy nhám tốt nhất hiện có trên thị trường, thường có độ nhám khoảng 3000 đến 5000 grit, vẫn để lại những vết xước tuyến tính cực nhỏ khi phóng đại. Lớp hoàn thiện tráng gương thực sự đòi hỏi một phương pháp phân phối mài mòn khác, đó là lúc kem đánh bóng trở nên cần thiết, vì nó giữ các hạt mài mòn cực mịn trong môi trường mang có thể tiếp cận các điểm bất thường trên bề mặt mà giấy nhám không thể làm phẳng hoàn toàn.
So sánh các giai đoạn mài của giấy nhám với ứng dụng kem đánh bóng
Bảng dưới đây phác thảo một quá trình điển hình từ giấy nhám thô cho đến việc sử dụng kem đánh bóng cuối cùng, cho thấy mỗi giai đoạn hướng tới một bề mặt hoàn thiện như thế nào.
| sân khấu | Phạm vi Grit | Mục đích | Kết quả bề mặt |
|---|---|---|---|
| chà nhám thô | 40 đến 120 | Loại bỏ rỉ sét, tạo hình kim loại, loại bỏ lớp sơn cũ | Bề mặt thô ráp, trầy xước |
| Chà nhám vừa | 150 đến 320 | Làm phẳng các vết xước thô | Kết cấu bán mịn, mờ |
| Chà nhám mịn | 400 đến 800 | Tinh chỉnh bề mặt trước khi hoàn thiện | Bề mặt nhẵn, độ bóng thấp |
| Chà nhám siêu mịn | 1000 đến 3000 | Chuẩn bị bề mặt để đánh bóng | Gần mịn, sẵn sàng cho hợp chất |
| Đánh bóng kem đánh bóng | Không áp dụng | Loại bỏ các vết xước nhỏ còn sót lại | Lớp tráng gương sáng, phản chiếu |
Việc chuyển trực tiếp từ loại đá mài tầm trung sang loại kem đánh bóng thường để lại vết mờ hoặc vết xước nhỏ có thể nhìn thấy được, vì kem đánh bóng is formulated to correct surface finish, not to remove significant material cách mà giấy nhám có độ hạt thấp hơn làm.
Các yếu tố chính quyết định phương pháp hoàn thiện phù hợp
Việc chọn trình tự mài chính xác và biết khi nào nên chuyển sang dùng kem đánh bóng phụ thuộc vào một số yếu tố thực tế liên quan đến vật liệu và kết quả mong muốn.
1 Độ cứng và loại vật liệu
Các kim loại mềm hơn như nhôm hoặc đồng thau thường yêu cầu đá mài khởi đầu ít mạnh hơn và chuyển sang kem đánh bóng sớm hơn các kim loại cứng hơn như thép không gỉ, thường cần trình tự chà nhám lâu hơn trước khi bề mặt sẵn sàng cho bước đánh bóng cuối cùng.
2 Mức độ hoàn thiện mong muốn
Lớp hoàn thiện bằng satin hoặc chải có thể chỉ cần chà nhám ở mức 400 hoặc 600 grit mà không cần bất kỳ loại kem đánh bóng nào, trong khi lớp hoàn thiện như gương thật thường yêu cầu chà nhám ít nhất 1000 đến 2000 grit trước khi bôi kem đánh bóng trở nên có hiệu lực.
3 Kích thước hạt mài mòn trong kem đánh bóng
Kem đánh bóng bản thân nó chứa các hạt mài mòn cực nhỏ, thường được đo bằng micron thay vì số hạt, với công thức mịn hơn được sử dụng cho quá trình đánh bóng gương cuối cùng và công thức thô hơn được sử dụng cho các giai đoạn cắt ghép ban đầu trước khi hoàn thiện lần cuối.
Cách lập kế hoạch cho quy trình làm việc bằng kem chà nhám và đánh bóng
Tuân theo trình tự có cấu trúc từ giấy nhám đến kem đánh bóng sẽ tạo ra kết quả nhất quán, chuyên nghiệp đồng thời tránh lãng phí thời gian và vật liệu.
- Đánh giá tình trạng bề mặt ban đầu để xác định điểm bắt đầu hạt thô thích hợp
- Tiến bộ thông qua các bước trung gian mà không bỏ qua quá hai bước cùng một lúc
- Cát qua mức độ nhám thực tế tốt nhất trước khi chuyển sang dùng kem đánh bóng
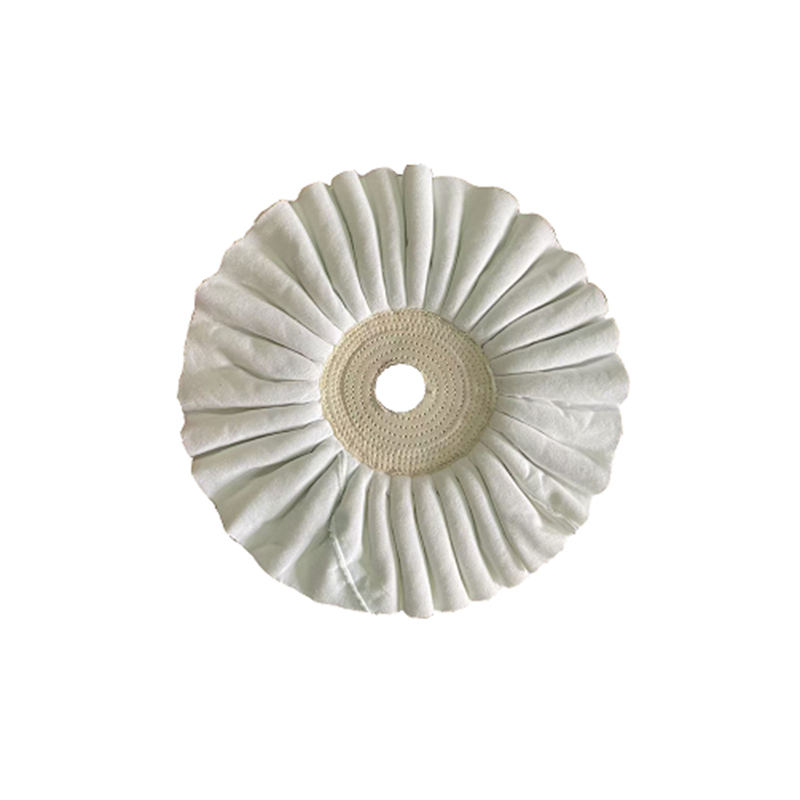
- Thoa kem đánh bóng bằng bánh xe hoặc vải đánh bóng sạch, dùng lực nhẹ và đều
- Kiểm tra bề mặt dưới ánh sáng mạnh để kiểm tra các vết xước còn sót lại trước khi hoàn thiện
Những người hoàn thiện kim loại có kinh nghiệm thường lưu ý rằng mỗi mức độ nhám bị bỏ qua sẽ tăng gấp đôi thời gian đánh bóng kem đánh bóng cần thiết để loại bỏ các mẫu vết xước còn sót lại, làm cho quá trình mài hoàn chỉnh trở nên hiệu quả hơn về mặt thời gian.
Cách thực hành tốt nhất để thoa kem đánh bóng hiệu quả
Đúng kỹ thuật khi áp dụng kem đánh bóng đảm bảo hợp chất mài mòn hoạt động như dự định mà không tạo ra các khuyết tật bề mặt mới.
- Sử dụng dụng cụ sạch Bánh xe đánh bóng bẩn có thể tạo ra các hạt thô làm trầy xước bề mặt
- Áp dụng áp lực nhẹ, đều Áp suất quá lớn tạo ra nhiệt có thể làm biến dạng bề mặt kim loại mỏng
- Làm việc theo từng phần nhỏ Đánh bóng tập trung đạt được độ bóng đồng đều hơn trên toàn bộ bề mặt
- Thay đổi bánh xe giữa các giai đoạn ghép Bánh xe riêng biệt để cắt và hoàn thiện kem đánh bóng ngăn ngừa ô nhiễm chéo
- Lau sạch cặn kỹ lưỡng Dư lượng hợp chất còn lại có thể làm mờ vẻ ngoài cuối cùng nếu không được làm sạch
Các tiêu chuẩn được tham chiếu trong công việc mài mòn và hoàn thiện
Giấy nhám và kem đánh bóng các sản phẩm được sử dụng trong quá trình hoàn thiện kim loại chuyên nghiệp thường được đối chiếu với các hệ thống phân loại đã được thiết lập để đảm bảo hiệu suất mài mòn nhất quán.
Tiêu chuẩn cát FEPA
Tiêu chuẩn của Liên đoàn các nhà sản xuất chất mài mòn Châu Âu xác định sự phân bố kích thước hạt cho vật liệu mài mòn có lớp phủ, cung cấp một điểm tham chiếu nhất quán để so sánh xếp hạng độ nhám của giấy nhám giữa các nhà sản xuất khác nhau.
Tiêu chuẩn hạt CAMI
Tiêu chuẩn của Viện các nhà sản xuất mài mòn có lớp phủ được sử dụng rộng rãi ở Bắc Mỹ và phân loại hạt giấy nhám dựa trên kích thước hạt, mặc dù cách đánh số của nó có thể hơi khác so với xếp hạng FEPA ở kích thước hạt tương đương.
Tìm nguồn cung cấp kem đánh bóng đáng tin cậy cho công việc hoàn thiện
Khi tìm nguồn cung cấp kem đánh bóng cho các ứng dụng hoàn thiện chuyên nghiệp hoặc công nghiệp, tính nhất quán về kích thước và công thức hạt mài mòn sẽ ảnh hưởng trực tiếp đến hiệu quả hoạt động của hợp chất có thể dự đoán được trên các loại kim loại và lô sản xuất khác nhau. Việc yêu cầu dữ liệu kỹ thuật về phân loại hạt và khả năng tương thích của bánh đánh bóng được đề xuất sẽ giúp người mua chọn loại kem đánh bóng chính xác cho giai đoạn hoàn thiện cụ thể của họ.
Người hoàn thiện cũng nên xem xét tốc độ cắt hỗn hợp so với mức độ bóng cuối cùng, vì công thức kem đánh bóng thô hơn cắt nhanh hơn nhưng sau đó yêu cầu hợp chất hoàn thiện để đạt được độ rõ nét như gương thật.
Một nhà cung cấp cung cấp đầy đủ các công thức kem đánh bóng, từ hợp chất cắt đến cấp độ hoàn thiện cuối cùng, cho phép các hoạt động hoàn thiện kim loại chuẩn hóa toàn bộ quy trình đánh bóng của họ trong khi tìm nguồn cung ứng cho mọi giai đoạn của quy trình hoàn thiện từ một dòng sản phẩm nhất quán duy nhất.